
CNC-Werkzeuge für Ihre Fertigung
HC fertigt Standard- und Sonderwerkzeuge zum Bohren, Fräsen, Reiben und zur Gewindebearbeitung. Die Auswahl richtet sich nach Werkstoff, Zeichnung, Maschine und Prüfanforderungen.

Fünf Serien mit Maßtabelle
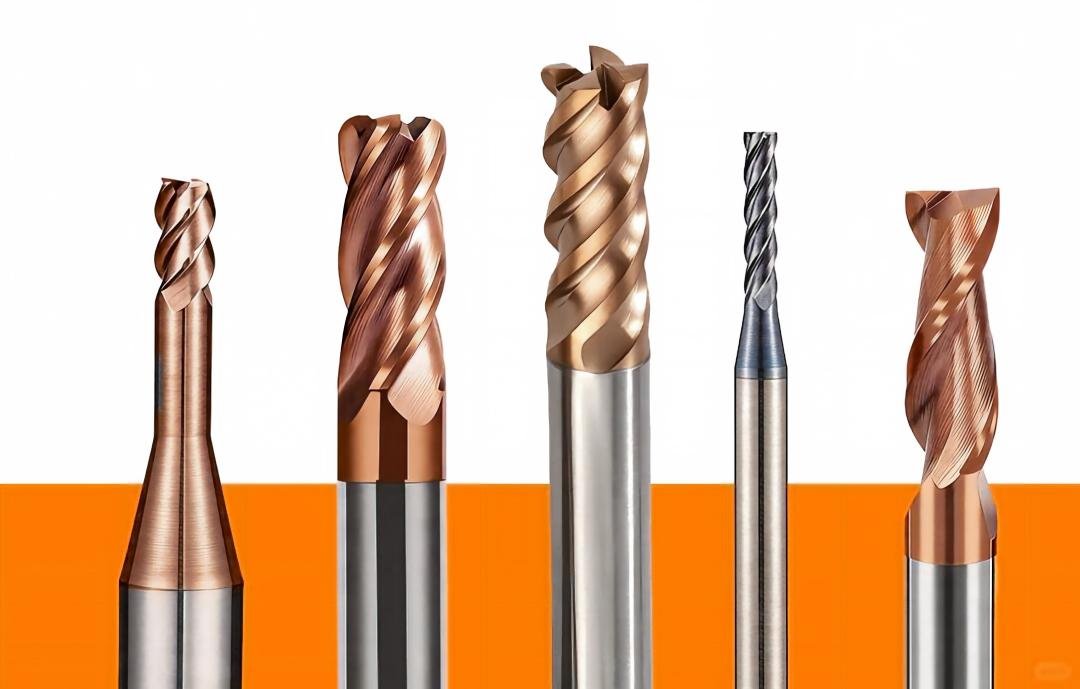
Vollhartmetallfräser
Schaftfräser, Kugel- und Torusfräser, Schruppfräser sowie Werkzeuge für Aluminium.
Entdecken →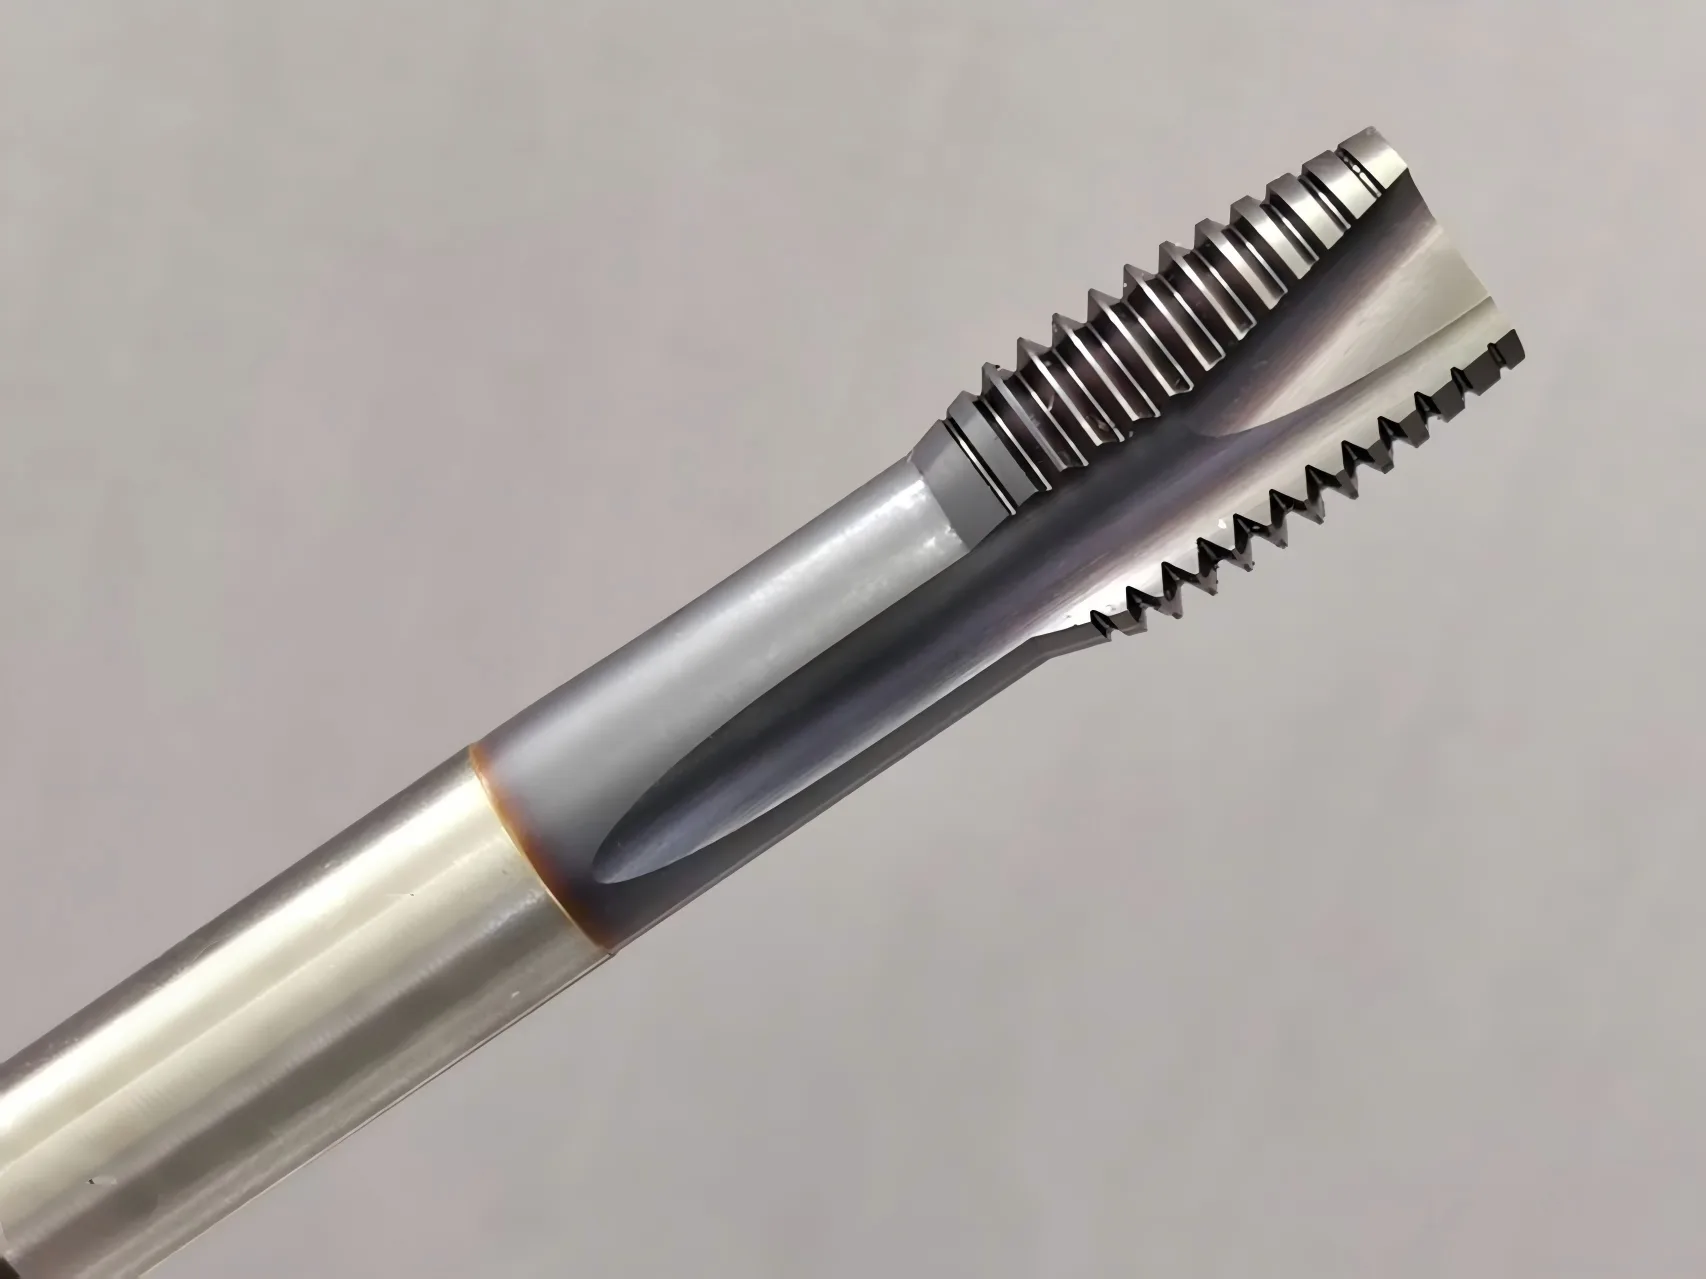
Maschinengewindebohrer
Auswahl nach Gewindeprofil, Bohrungsart, Werkstoff und CNC-Maschine.
Entdecken →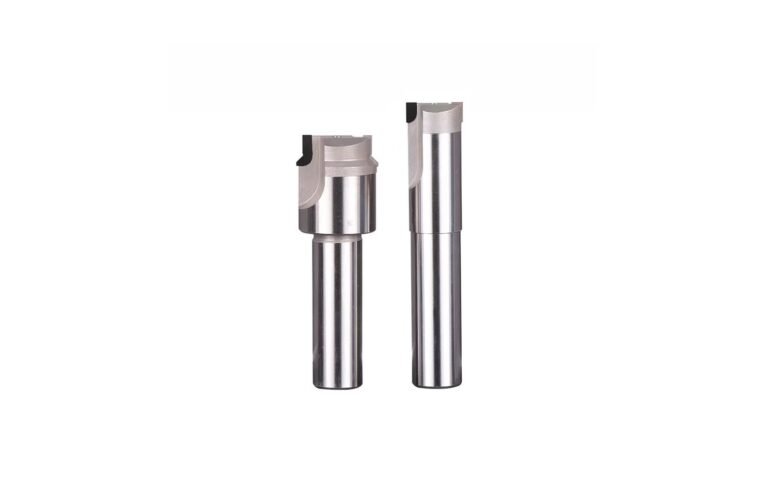
PKD-Reibahlen
Reibahlen mit PKD-Schneiden für Aluminium und NE-Metalle; Auslegung nach Bohrung, Prozess und Prüfplan.
Entdecken →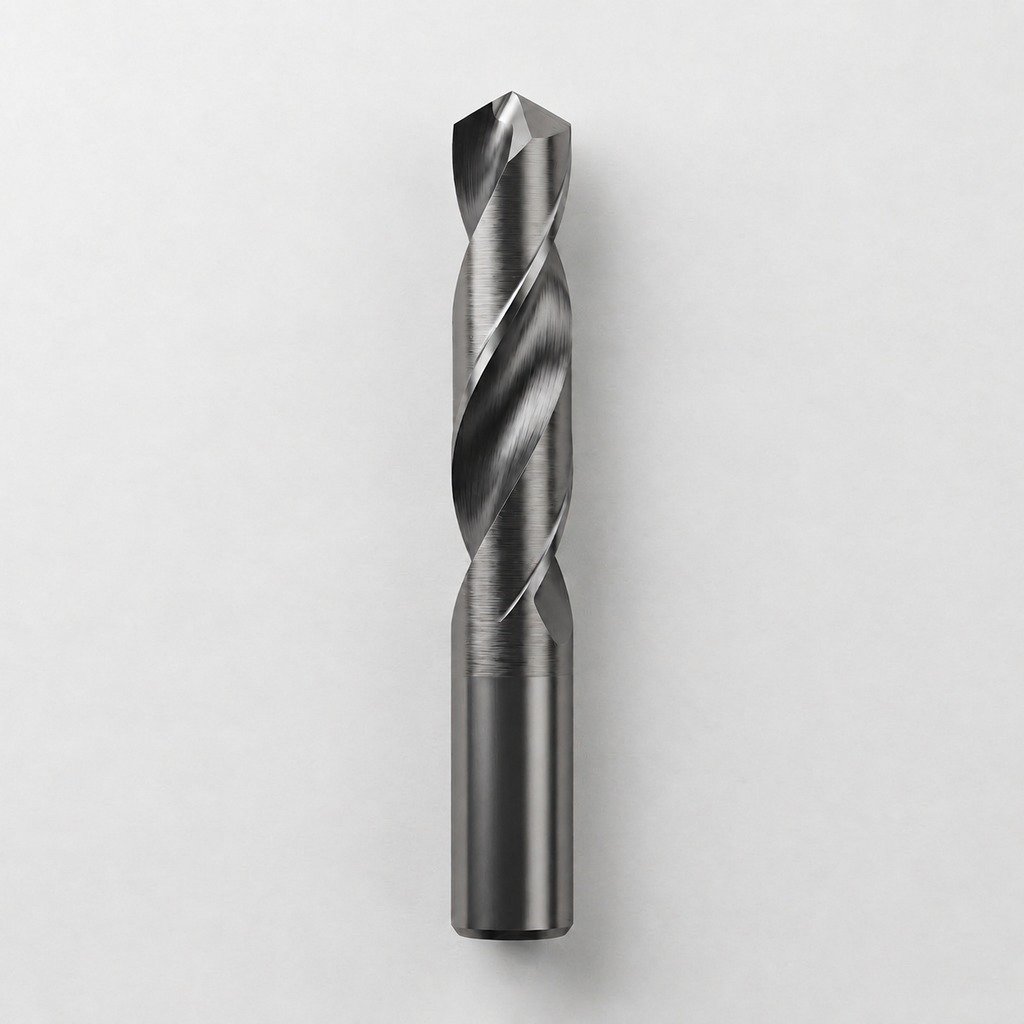
HC.0515.03 — 3×D
Kurzer Vollhartmetallbohrer für Anwendungen mit geeigneter äußerer Kühlschmierstoffzufuhr.
Maße ansehen →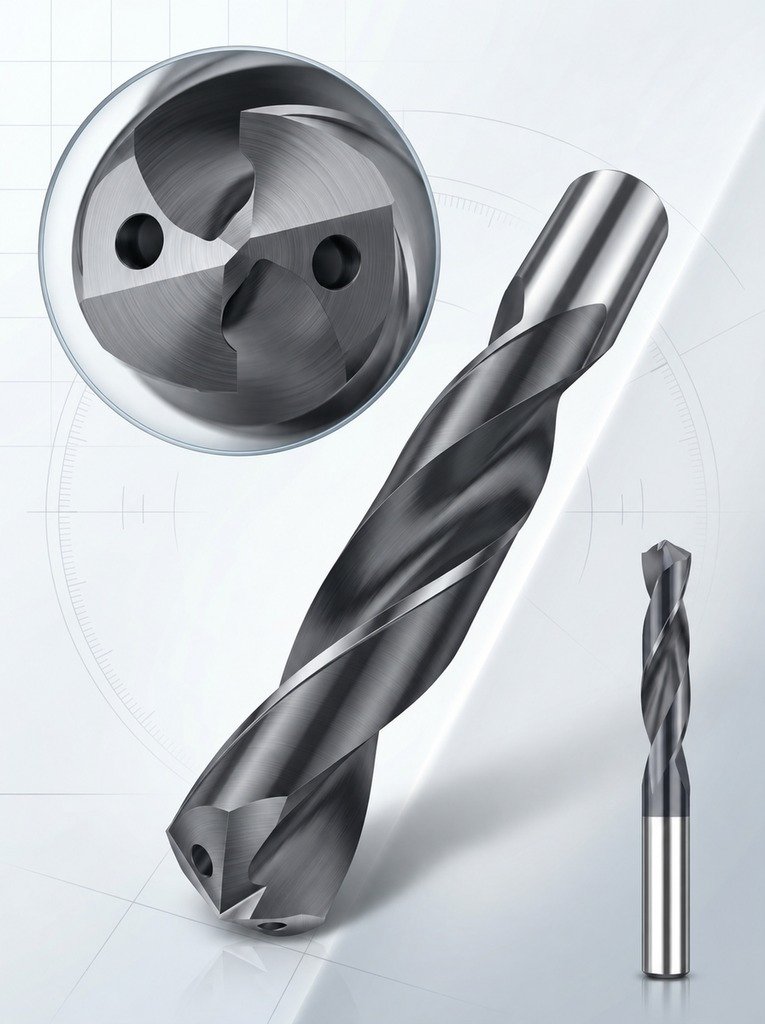
HC.0115.05 — 5×D
Innere Kühlkanäle und eine Bearbeitungstiefe von 5×D; Ausführung und Einsatzbedingungen sind abzustimmen.
Maße ansehen →Schneidkanten prüfen. Abmessungen abgleichen.
Die Prüfmerkmale werden anhand der Zeichnung festgelegt. Das Foto zeigt die Prüfumgebung.
Prüfprotokoll projektbezogen anfragen →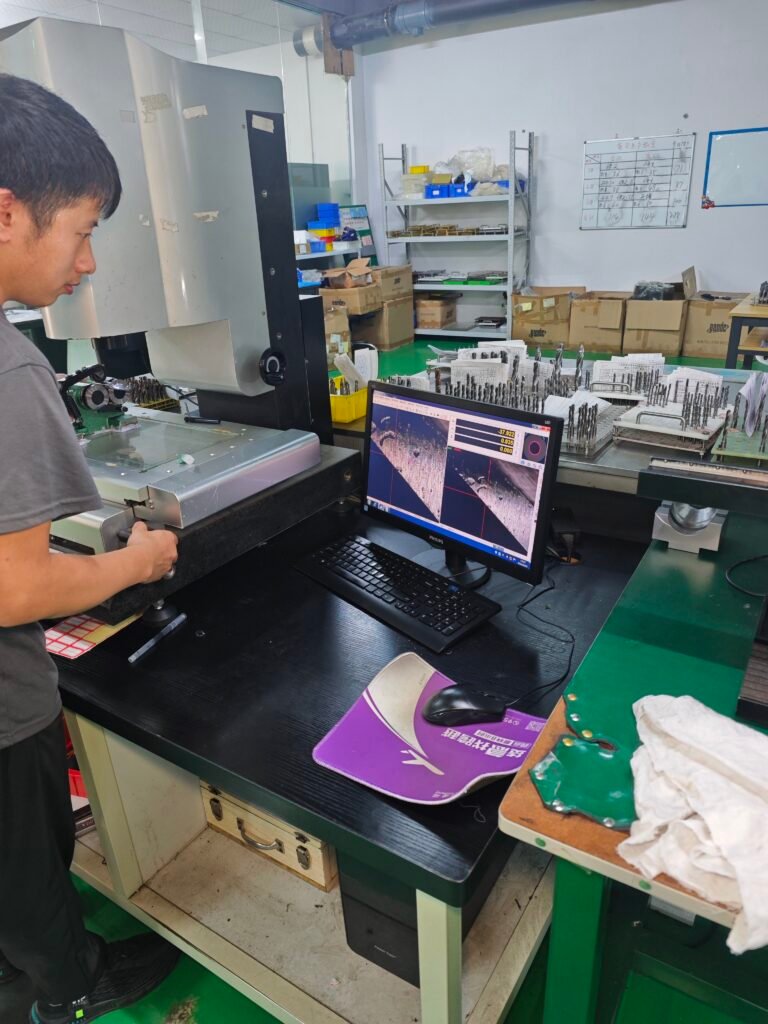
Beispielstruktur eines Prüfprotokolls
Muster ohne Messwerte. Umfang und Prüfkriterien werden je Auftrag festgelegt.
| Merkmal | Anforderung | Messmittel / Verfahren | Eintrag im Protokoll |
|---|---|---|---|
| Werkzeugnummer und Zeichnungsstand | Zuordnung zu Zeichnung und Index | Abgleich mit der Fertigungsunterlage | Nummer, Index, Datum |
| Schneidendurchmesser | Nennmaß und Toleranz nach Zeichnung | Optische Messung | Messwert und Bewertung |
| Schneidenzahl und Drallwinkel | Vorgabe nach Zeichnung | Optische Messung | Messwert und Bewertung |
| Schneidkante | Kein Ausbruch, Verrundung nach Vorgabe | Auflichtmikroskop | Sichtbefund |
| Rundlauf | Bezogen auf den Schaft, Wert nach Zeichnung | Rundlaufprüfung | Messwert und Bewertung |
| Gesamt- und Nutzlänge | Maße nach Zeichnung | Optische Messung | Messwert und Bewertung |
Grenze: Das Protokoll belegt Geometriemerkmale des Werkzeugs, nicht Standzeit oder Prozessleistung im Einsatz.
Vier Werkstücke, vier Werkzeugrouten
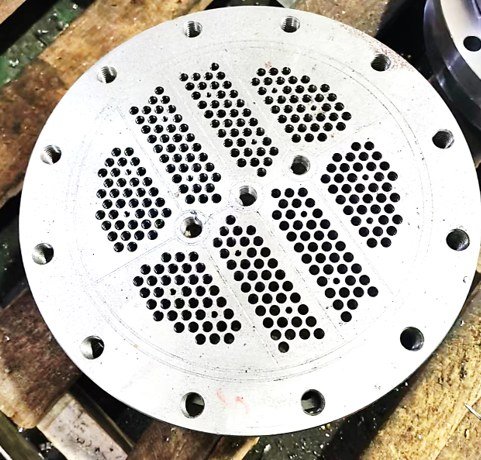 01
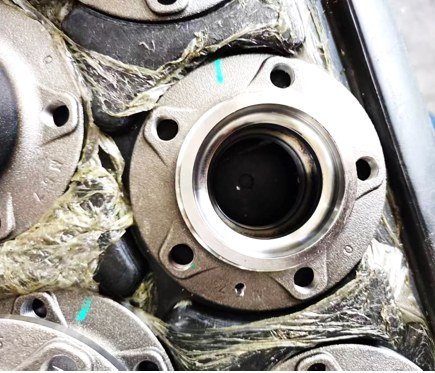 02
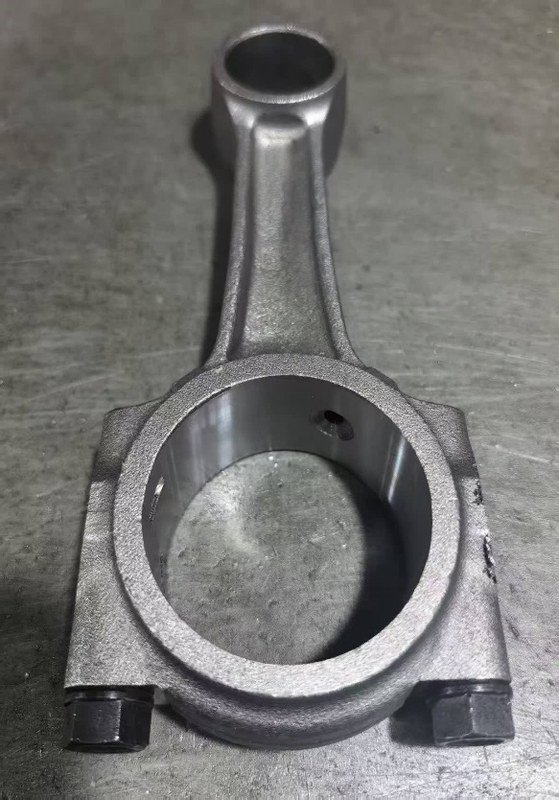 03
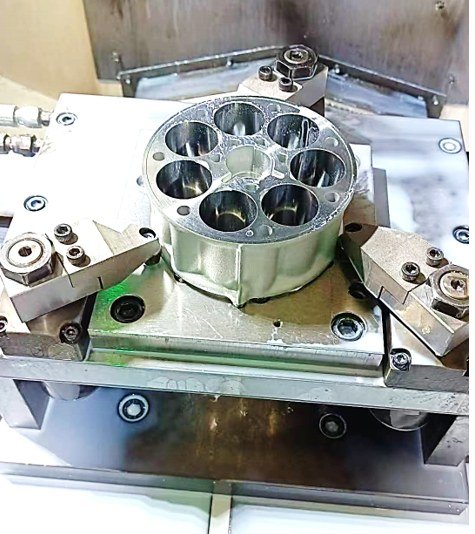 04
- Werkstoff
- Stahl, Edelstahl, NE-Metall oder plattiert
- Bearbeitung
- Rohrbohrung, Finishen, Fasen am Austritt
- Werkzeug
- VHM- oder Wendeplattenbohrer, Reibahle, Senker
- Werkstoff
- Geschmiedeter Stahl, Gusseisen, Aluminium
- Bearbeitung
- Lagerbohrung, Flanschfläche, Lochkreis
- Werkzeug
- Bohrer, Feinbohrwerkzeug, Reibahle, Planfräser
- Werkstoff
- Stahl, geschmiedet, Zustand nach Zeichnung
- Bearbeitung
- Große und kleine Bohrung, Bezugsflächen
- Werkzeug
- Bohrer, Feinbohrwerkzeug, Plan- oder Schaftfräser
- Werkstoff
- Gussgehäuse, Zustand nach Zeichnung
- Bearbeitung
- Lagerbohrung, Anschlussflächen, Kanäle
- Werkzeug
- Innenkühlbohrer, Reibahle, Eckfräser, Gewinde
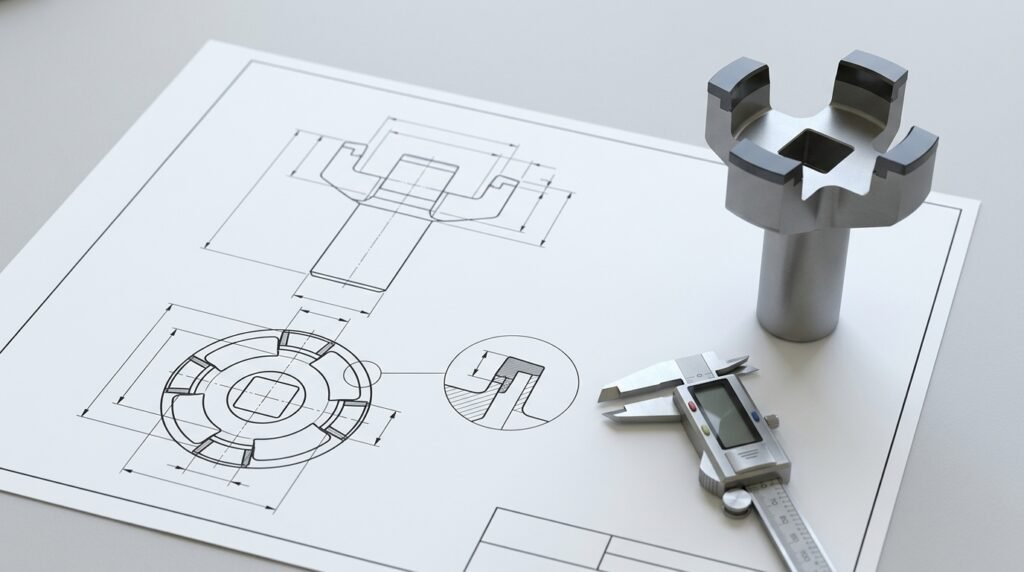
Von der Zeichnung zur Werkzeugauslegung
Bei Sonderformen bestimmen Zugänglichkeit und Bearbeitungsfolge, ob eine Standard- oder Sondergeometrie passt.
- Anforderung prüfen
- Sie liefern
- Zeichnung, Werkstoff, Maschine, Toleranzen und Stückzahl.
- HC liefert
- Rückmeldung zur Machbarkeit, offene Punkte und fehlende Angaben.
- Auslegung abstimmen
- HC liefert
- Werkzeugkonzept, Indexzeichnung und Prüfmerkmale.
- Sie liefern
- Freigabe des Zeichnungsindex.
- Muster und Erprobung
- HC liefert
- Freigabemuster mit Prüfprotokoll zu den vereinbarten Merkmalen.
- Sie liefern
- Erprobung auf der Zielmaschine; Rückmeldung zu Spanabfuhr und Maßhaltigkeit.
- Serienfreigabe
- HC liefert
- Fertigung nach freigegebenem Index; Prüfdokumentation gemäß Vereinbarung.
- Sie liefern
- Freigabe des Musters und Serienabrufe gemäß Angebot.
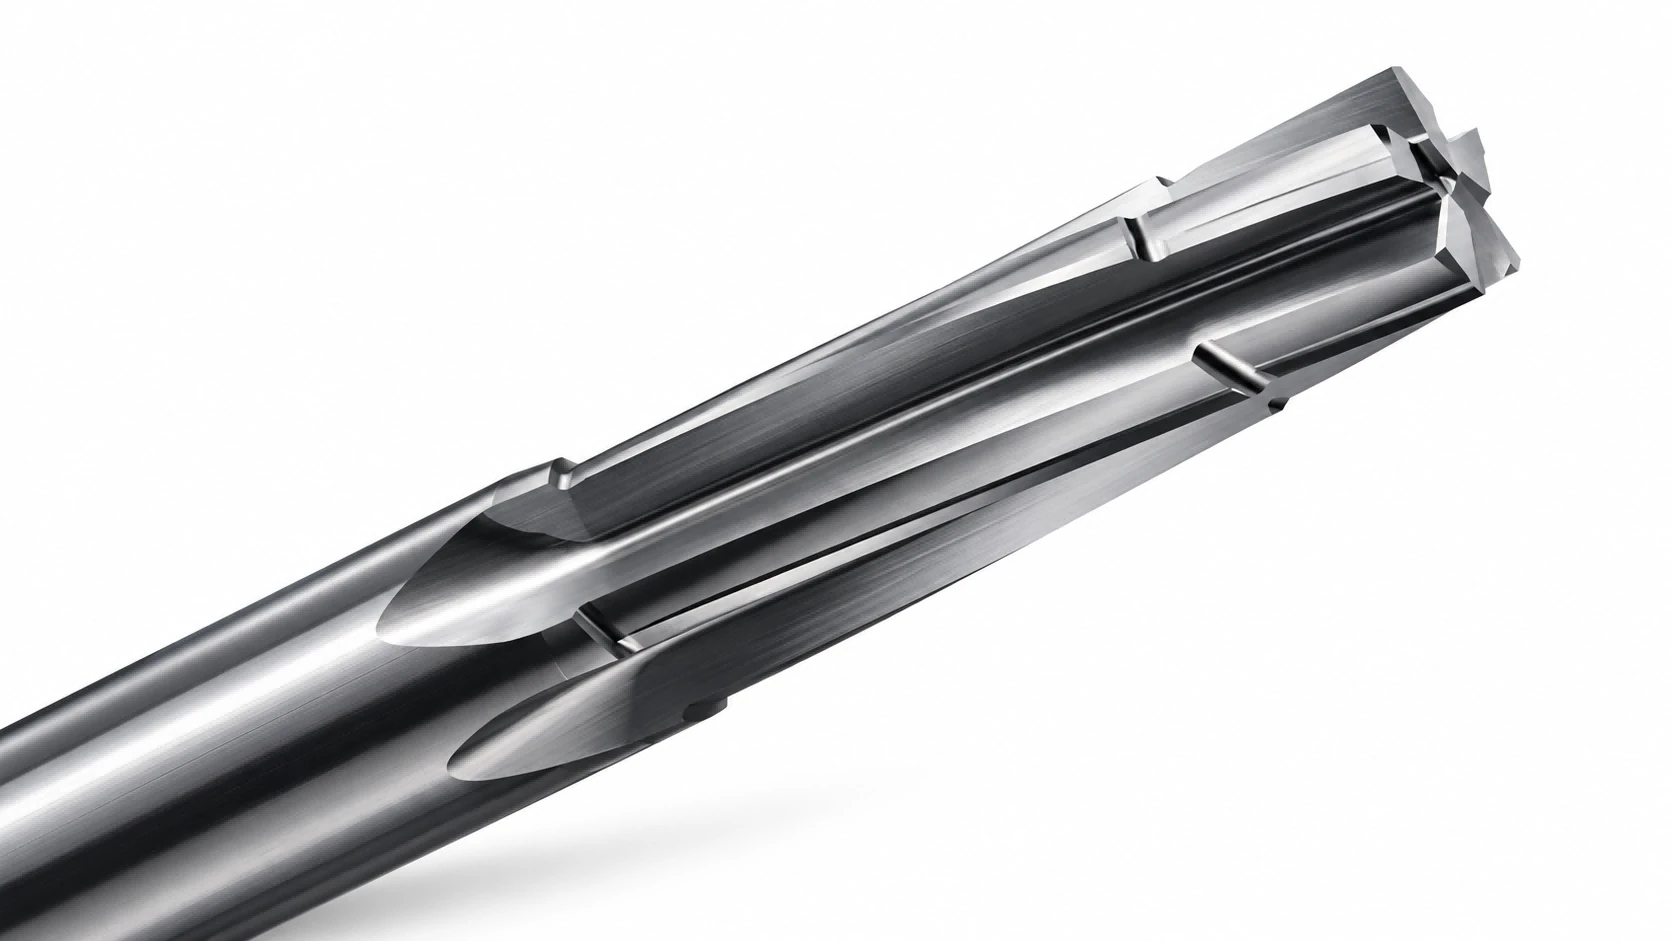
Tiefbohren: Kurbelwelle und 6AT-Ventilplatte
Zwei Bohranwendungen mit unterschiedlichen Anforderungen an Spanabfuhr, Werkzeugführung und Prüfung.
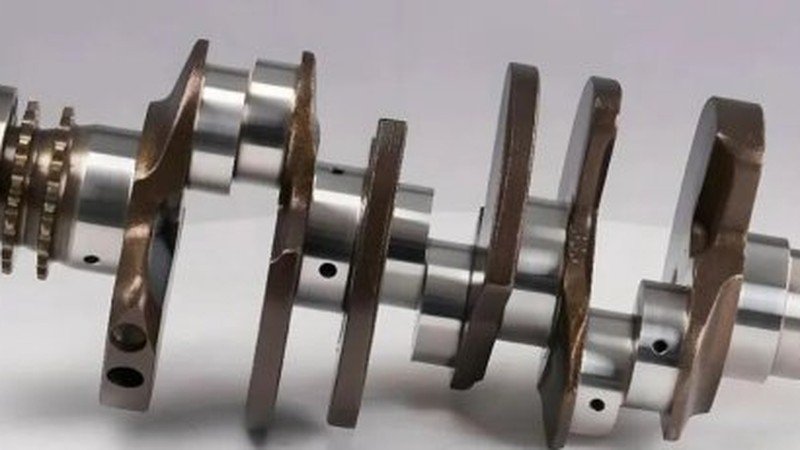
Ölbohrungen über 10 × D
- Werkstück
- Kurbelwelle mit Ölbohrungen an den Hubzapfen; Werkstoffgüte laut Zeichnung.
- Problem
- Bei Bohrungen über 10 × D kann sich bei Stahl der Span im Nutgrund stauen.
- Lösung
- VHM-Sonderbohrer mit erweitertem Spannutraum, polierten Nuten und Zentrierquerschneide; für MMS ausgelegt.
- Prüfweg
- Freigabemuster gefertigt; Anwendungsprüfung beim Kunden; Freigabe nach Maßabgleich.
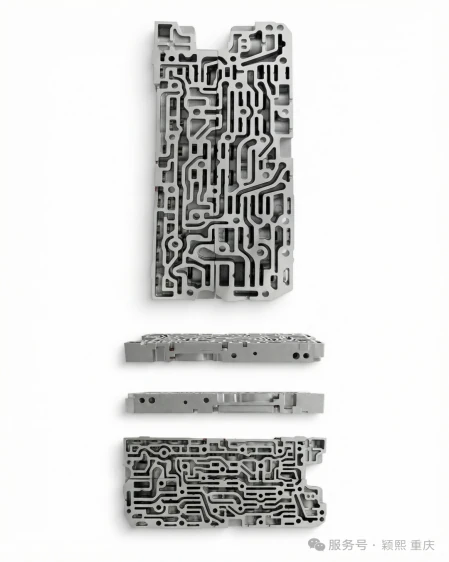
6AT-Ventilplatte: Tiefbohren und Reiben
- Werkstück
- Ventilplatte für ein 6-Gang-Automatikgetriebe. Werkstoff und Zeichnungsstand vor der Auslegung bestätigen.
- Herausforderung
- Tiefe Bohrungen und sich kreuzende Kanäle. Durchmesser- und Lagetoleranzen sowie zulässige Gratbildung ergeben sich aus der freigegebenen Zeichnung.
- Werkzeugroute
- Vorgesehene Folge: Lagerbohrungen mit einem werkstoffgerechten Stufenbohrer vorbearbeiten und kritische Bohrungen mit einer geführten VHM-Reibahle fertigbearbeiten. PKD für die Vorbearbeitung bei geeignetem Werkstoff prüfen.
- Vorgesehene Prüfung
- Am Freigabemuster Bohrungsdurchmesser und Position nach Zeichnung prüfen, Kanalverschneidungen auf Grate kontrollieren und Ra an den vereinbarten Messstellen erfassen. Messverfahren, Stichprobe und Ergebnisse im Prüfprotokoll festhalten.
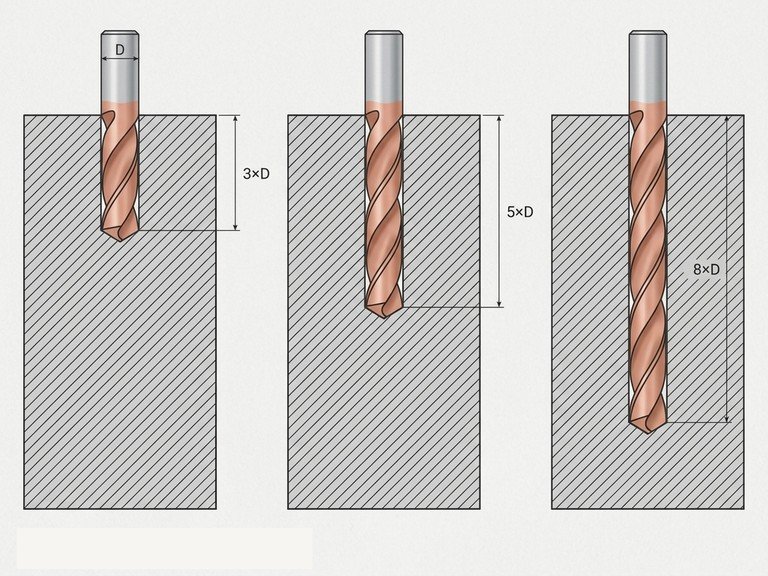
3×D, 5×D und 8×D verstehen
Die Tiefe beeinflusst die nutzbare Werkzeuglänge, die Spanabfuhr und die Wahl zwischen Außen- und Innenkühlung.
Das Schema erläutert das Verhältnis L/D. Bestellbare Abmessungen entnehmen Sie der jeweiligen Maßtabelle.
Leitfaden zur Bohrerlänge öffnenVollständiges Verzeichnis: Technische Anleitungen für die CNC-Bearbeitung
Technische Leitfäden im Überblick
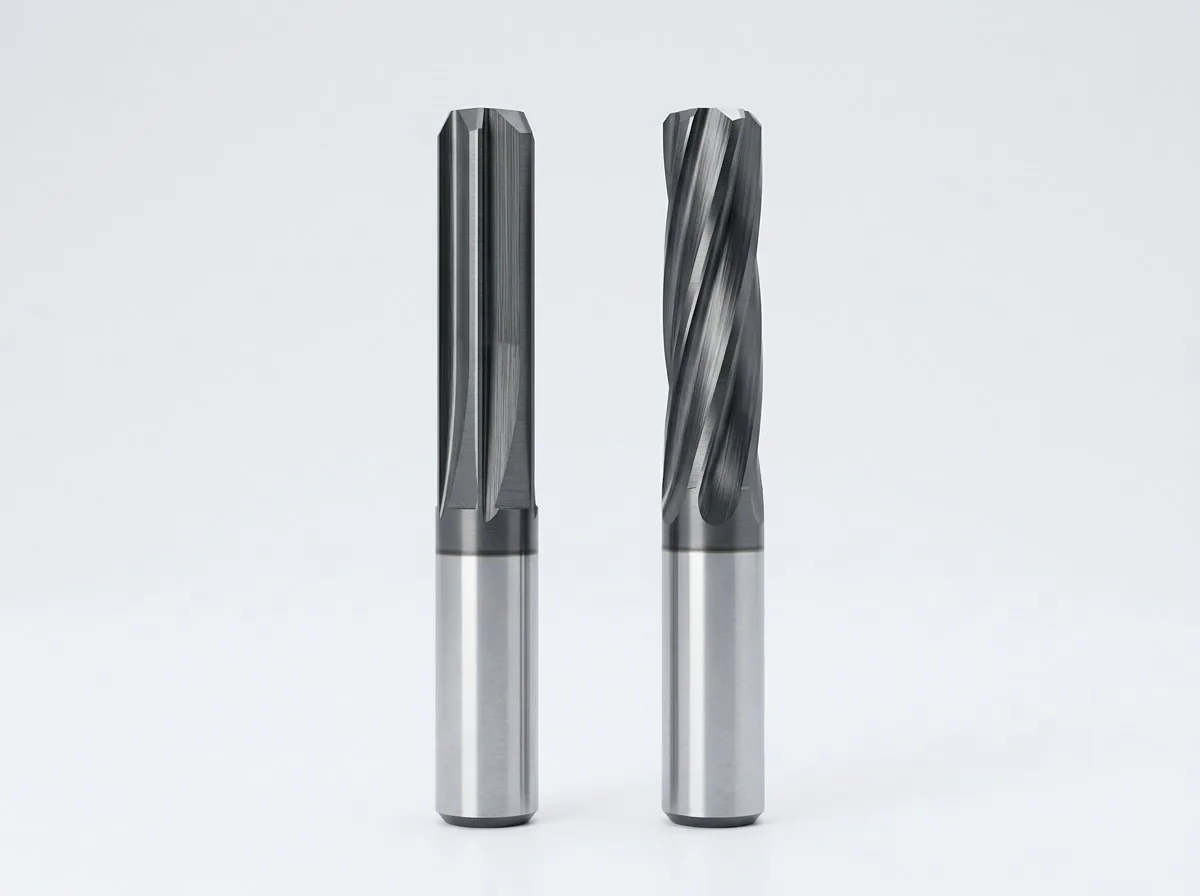
Reibaufmaß vor dem Reiben
Wovon das verbleibende Aufmaß abhängt und wie es geprüft wird.
Leitfaden öffnen →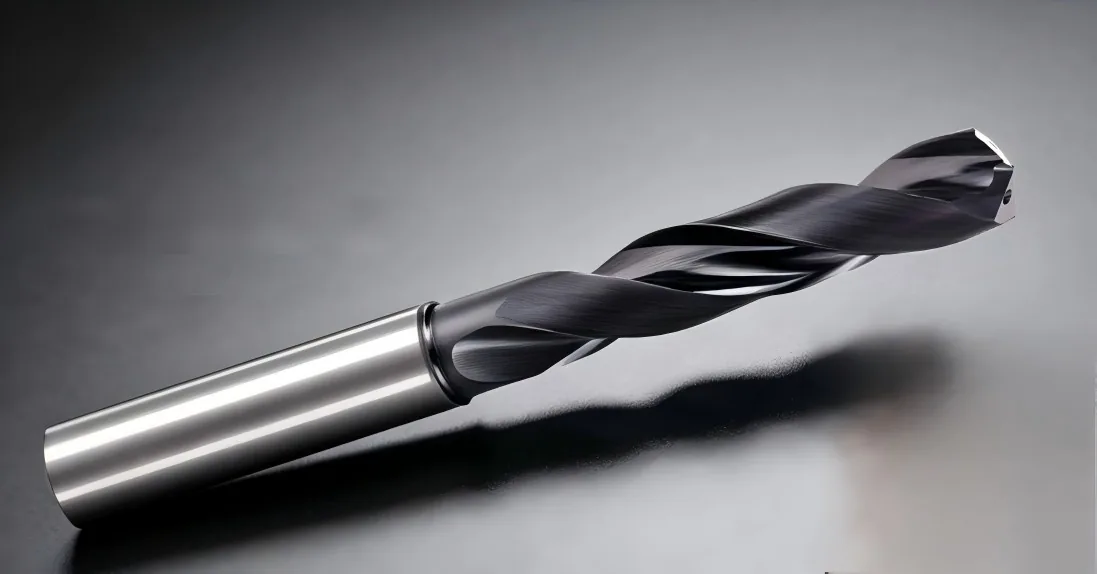
Spitzenwinkel 118°, 135° oder 140°
Welcher Spitzenwinkel zu welchem Werkstoff und welcher Bohrung passt.
Leitfaden öffnen →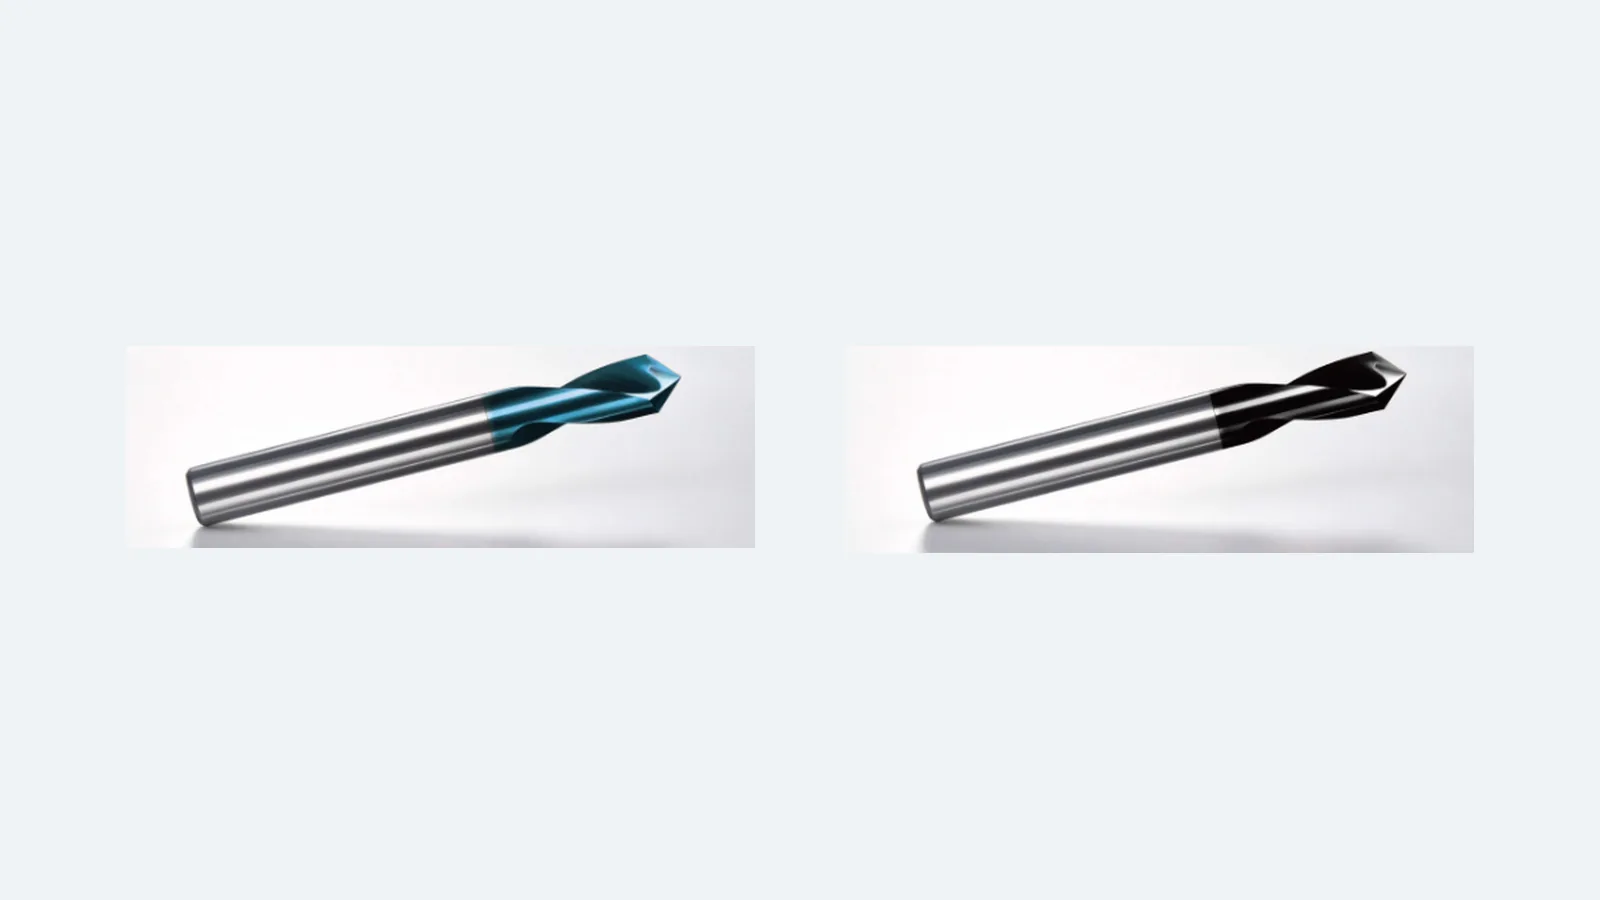
Bohren auf schrägen Flächen
Wie Anbohren, Zentrierung und Vorschub auf geneigten Flächen abgestimmt werden.
Leitfaden öffnen →Handel und Distribution
Für Handelspartner klären wir Sortiment, Marktanforderungen und Konditionen im direkten Austausch; verbindliche Bedingungen stehen im Angebot.
Kontakt zur Distribution →Die wichtigsten Angaben übermitteln
Für die erste Anfrage genügen Name, E-Mail und Datenschutzbestätigung. Aufgabe, Werkstoff, Abmessungen und Stückzahl sind optional; die technischen Felder richten sich nach der gewählten Bearbeitung.
Angebot anfordernBeschaffung und Freigabe
Drei Risiken vor der Zeichnungsfreigabe klären
Eine Werkzeugauswahl ist erst beschaffbar, wenn Datenzugang, Erprobungsumfang und Wiederholnachweis schriftlich definiert sind. HC behandelt diese Punkte als Projektanforderungen – nicht als pauschale Leistungsversprechen.
Zeichnungsschutz vor Datentransfer
Für die Erstprüfung genügen Funktionsmaße, Werkstoff, Bearbeitung und Zielmerkmal. Eine vollständige Zeichnung wird erst nach Abstimmung von NDA, Datenumfang und Übertragungsweg übermittelt.
Muster, Änderung und Nacharbeit abgrenzen
Musterumfang, Prüfmerkmale, Annahmekriterien und das Vorgehen bei Abweichungen werden im Angebot oder Prüfplan festgehalten. Eine Kosten- oder Nacharbeitszusage gilt nur, wenn sie projektbezogen schriftlich vereinbart ist.
Referenz für Folgelose festlegen
Werkzeugnummer, Zeichnungsstand, vereinbarte Prüfmerkmale und Prüfverfahren bilden die technische Referenz. Prüfprotokoll und Chargenzuordnung werden entsprechend der Bestellung bestätigt.
| Stufe | Vereinbarter Nachweis | Was er belegt | Was er nicht belegt |
|---|---|---|---|
| Anfrage | Anforderungsliste und Zeichnungsstand | Welche Ausführung geprüft und angeboten wird | Keine Prozessfreigabe |
| Freigabemuster | Messwerte zu den vereinbarten Werkzeugmerkmalen | Geometrie und Kantenmerkmale des geprüften Musters | Keine allgemeine Standzeit- oder Taktzeitgarantie |
| Wiederholauftrag | Werkzeugnummer, Revision und vereinbarter Prüfumfang | Zuordnung zur freigegebenen Spezifikation | Keine Aussage über ungeprüfte Prozessänderungen beim Anwender |
| Anwendungsleistung | Abgestimmter Versuch mit Annahmekriterien | Ergebnis unter den dokumentierten Maschinen- und Werkstückbedingungen | Keine Übertragung auf andere Bedingungen ohne neue Validierung |
Nachweisgrenze: Ein Werkzeug-Prüfprotokoll dokumentiert vereinbarte Werkzeugmerkmale. Standzeit, Prozessfähigkeit und Bauteilergebnis werden erst durch eine abgestimmte Anwendungsprüfung bestätigt.
Beschaffungsanforderungen übermitteln